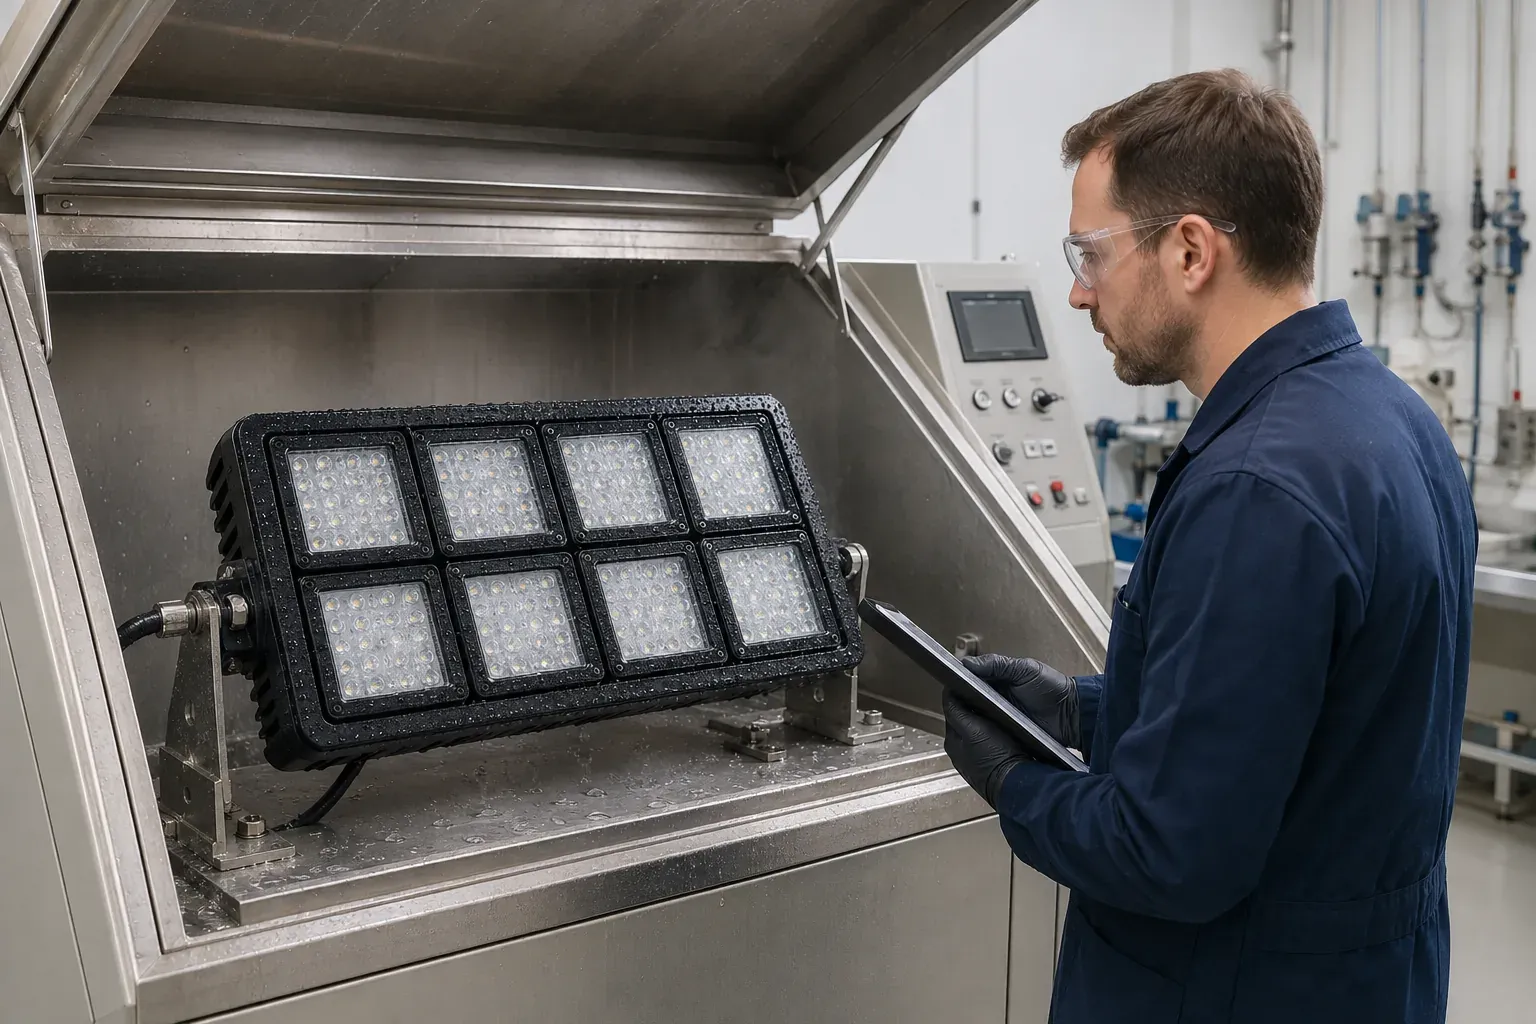
Ein Küsten-LED-Fluter kann eine IP-Prüfung bestehen und trotzdem an Halterung, Schrauben, Kabelverschraubung oder Beschichtungsfehlern korrodieren. Für Häfen, Werften, küstennahe Sportanlagen und Industriegelände reichen deshalb „IP66“ und die Lieferantenaussage „1.000 Stunden salzsprühnebelbeständig“ nicht aus. Einkäufer benötigen eine definierte Umgebung, ein prüfbares Verfahren, Annahmekriterien und einen Nachweis für die genaue Serienkonfiguration.
Dieser Leitfaden zeigt, wie ein Salzsprühnebeltest für Küsten-LED-Fluter ausgeschrieben wird, ohne Laborstunden in eine erfundene Lebensdauer umzurechnen. Außerdem erläutert er die Materialübergänge und Dokumente, die vor einer B2B-Bestellung zu prüfen sind.
Kurzantwort: Reichen 1.000 Stunden Salzsprühnebel aus?
Nicht allein. Eine Dauer ist nur aussagekräftig, wenn Verfahren, Prüfling, Vorbereitung, Kammerbedingungen, Kontrollzeitpunkte und Bestehenskriterien bekannt sind. 1.000 Stunden an einem flachen beschichteten Blech sind nicht dasselbe wie 1.000 Stunden an einer vollständigen Leuchte mit Schnittkanten, Schrauben, Haltergelenken, Verschraubungen und unterschiedlichen Metallen.
Nutzen Sie die Prüfung als kontrollierten Nachweis für Beschichtungs- und Montagekonstanz. Behaupten Sie nicht, 500, 1.000 oder 2.000 Laborstunden entsprächen einer festen Zahl von Küstenjahren. Am Standort wirken Nass-Trocken-Zyklen, UV-Strahlung, Temperaturschwankungen, Schadstoffe, Abrieb, Wartung und Salzablagerungen, die eine kontinuierliche Kammerprüfung nicht nachbildet.
1. Küstenbelastung vor der Prüfanforderung definieren
„In Meeresnähe“ ist für ein Angebot zu ungenau. Übermitteln Sie:
- Entfernung und Ausrichtung zur Küste;
- direkte Gischt oder nur salzhaltige Luft;
- Hauptwindrichtung, Regen und Abschirmung;
- Luftfeuchte, Temperaturbereich und Benetzungsdauer;
- industrielle, düngerbedingte, chlor- oder schwefelhaltige Schadstoffe;
- Montagehöhe und Möglichkeit zum Abspülen;
- geplante Reinigungs- und Wartungsintervalle;
- geforderte Nutzungsdauer und Garantiebedingungen.
Unter einem überdachten Kai kann Salz länger haften als an einer regelmäßig beregneten Leuchte. Neben einem Chemiewerk können Chloride und Industrieemissionen gemeinsam wirken. Teilen Sie das Projekt in Belastungszonen, statt jede Mastposition gleich zu behandeln.
Optik, Lichtplanung und Hochmastwartung behandelt der Leitfaden für Hafen- und Containerplatzbeleuchtung. Hier geht es gezielt um Korrosionsnachweise.
2. Verstehen, was ISO 9227 belegt – und was nicht
ISO 9227:2022 beschreibt Geräte, Reagenzien und Abläufe für neutralen Salzsprühnebel (NSS), essigsauren Salzsprühnebel (AASS) und kupferbeschleunigten essigsauren Salzsprühnebel (CASS). In einer RFQ muss das gewählte Verfahren genannt werden; „salzsprühnebelgeprüft“ allein genügt nicht.
Zwei Grenzen sind für den Einkauf entscheidend:
- Die Norm legt für ein bestimmtes Produkt weder Prüflingstyp, Dauer noch Auswertung fest; dies gehört in die Produktspezifikation.
- Die Verfahren sollen weder eine langfristige Außenbeständigkeit vorhersagen noch verschiedene Werkstoffe pauschal rangordnen.
„Nach ISO 9227 geprüft“ bleibt daher unvollständig. Baugruppe, Dauer, Vorbereitung und Fehlerkriterien müssen zusätzlich vereinbart werden.
3. IP-Schutz und Korrosionsbeständigkeit trennen
IP- und Korrosionsprüfungen beantworten verschiedene Fragen. Ein IP66-Gehäuse kann Staub und kräftigen Wasserstrahlen widerstehen, während Schrauben, Stahlhalterung oder beschädigte Beschichtung in salzhaltiger Luft korrodieren. Später können Dichtflächen, Entwässerung, Zielmechanik und Schutzleiterverbindung beeinträchtigt werden.
IEC 60598-1:2024 ist die aktuelle allgemeine Sicherheitsnorm für Leuchten und behandelt Konstruktion sowie zugehörige Sicherheitsprüfungen. Ihre Einhaltung ist gegebenenfalls unverzichtbar, ersetzt aber keine vollständige Küstenbeständigkeitsspezifikation.
| Anforderung | Behandeltes Risiko | Geforderter Nachweis |
|---|---|---|
| IP-Klasse | Eindringen von Staub und Wasser | Bericht für die vollständige Angebotskonfiguration |
| Salzsprühnebeltest | Reaktion von Beschichtung oder Baugruppe in definierter Atmosphäre | Verfahren, Stunden, Prüfling und Bewertung |
| Materialliste | Eignung von Gehäuse, Halterung, Schrauben und Verschraubungen | Stücklistenauszug und Werkstoffgüten |
| Standortwartung | Entfernen von Ablagerungen, frühe Fehlererkennung | Reinigungs- und Inspektionsanweisung |
4. C5- und CX-Begriffe sorgfältig verwenden
ISO 12944-2:2017 klassifiziert Umgebungen für Stahlbauten. C5 und CX können eine hohe atmosphärische Belastung beschreiben, doch eine Leuchte ist kein einfaches Stahlblech. Sie kombiniert Aluminiumguss, Schrauben, Glas oder Polymeroptik, Kabeleinführungen, Dichtungen und elektrische Übergänge.
Bei einer „C5“- oder „CX“-Angabe fragen Sie:
- Auf welchen Normteil und welches Dauerhaftigkeitssystem bezieht sie sich?
- Welcher Untergrund und welcher Beschichtungsaufbau wurden bewertet?
- Gilt der Nachweis für Blechprobe, Bauteil oder vollständige Leuchte?
- Waren Kanten, Bohrungen, Gewinde und Beschädigungen berücksichtigt?
- Welche Prüfungen und Annahmekriterien stützen die Erklärung?
Übernehmen Sie eine Stahlbau-Kategorie nicht unverändert in eine Leuchtenspezifikation, sondern übersetzen Sie sie in produktbezogene Konstruktions- und Prüfanforderungen.
5. Vollständige serienrepräsentative Baugruppe prüfen
Flache Proben eignen sich zur Kontrolle von Vorbehandlung und Pulverbeschichtung, zeigen aber nicht jeden Fehlerpfad. Soweit Kammergröße und Verfahren es erlauben, sollte die Projektqualifikation eine vollständige serienrepräsentative Leuchte umfassen.
Der Prüfling muss der Bestellung entsprechen bei:
- Aluminiumlegierung und Gussverfahren;
- Vorbehandlung, Grundierung, Pulverchemie, Farbe und Schichtdicke;
- Halterungswerkstoff und Oberflächenbehandlung;
- Güte von Schrauben, Scheiben und Sicherungsteilen;
- Kabelverschraubung, Druckausgleich, Steckverbinder und Kabelmantel;
- Glas, Linsenrahmen, Dichtung und Dichtstoff;
- Bearbeitung vor oder nach dem Beschichten;
- Markierungen, Etiketten und Zubehörbohrungen.
Fordern Sie Musterfotos und Modellidentifikation im Bericht. Nutzt die große Leistungsvariante ein anderes Gehäuse oder eine andere Halterung, muss die Übertragung technisch begründet oder separat nachgewiesen werden.
6. Kontaktkorrosion und Wasserfallen beherrschen
Kontaktkorrosion kann auftreten, wenn unterschiedliche Metalle bei leitfähigem Elektrolyt elektrisch verbunden sind. Entscheidend sind Werkstoffpaar, Flächenverhältnis, Isolation und tatsächliche Benetzung.
Prüfen Sie Edelstahlschrauben im Aluminiumguss, Stahlhalterungen an Aluminiumgehäusen, kupferhaltige Teile nahe Ablaufwegen und bauseitige Befestiger. Isolierscheiben, kompatible Beschichtungen, abgedichtete Übergänge und Entwässerung können Risiken senken, müssen aber Festigkeit, Erdung und Wärmehaushalt erhalten.
Suchen Sie Spalte und waagerechte Taschen, die Flüssigkeit halten. Die vorgesehene Montagelage muss entwässern; Membran oder Druckausgleich darf nicht zum Wassersammler werden. Bei servicefähigen Produkten zeigt die Seite zum modularen LED-Fluter, warum Halterungs- und Modulübergänge zur Gesamtbaugruppe gehören.
7. Messbare Annahmekriterien festlegen
„Keine Korrosion“ ist ohne vereinbarte Prüfbedingungen und Fehlerdefinition schwer auditierbar. Das Protokoll muss Bewertungsflächen, Kontrollzeitpunkte, Spülung oder Konditionierung sowie zulässige Veränderungen nennen.
Mögliche projektspezifische Kriterien:
- kein Rotrost auf definierten Stahlflächen;
- keine Blasen, Ablösung oder Haftungsverluste außerhalb vereinbarter Grenzen;
- keine unzulässigen weißen Korrosionsprodukte auf Aluminium oder verzinkten Teilen;
- keine Korrosion, die Verstellung oder Schraubenlösen blockiert;
- keine Risse oder Dichtungsverluste an Verschraubungen und Übergängen;
- lesbare Sicherheitskennzeichnung;
- bestandene Sicht-, Isolations-, Schutzleiter- und Funktionsprüfung nach Konditionierung, soweit anwendbar.
Die Grenzen sind vor Prüfstart aus Spezifikation und relevanten Normen abzuleiten. Dokumentieren Sie bestandene und beanstandete Stellen mit Nahaufnahme und Maßstab.
8. Den Bericht statt nur das Deckblatt prüfen
| Berichtspunkt | Frage des Einkäufers |
|---|---|
| Labor und Freigabe | Wer führte die Prüfung durch und genehmigte sie? |
| Normausgabe und Verfahren | NSS, AASS oder CASS nach welcher Ausgabe? |
| Kammerparameter | Wurden Lösung, pH, Temperatur und Sammelrate protokolliert? |
| Musteridentität | Stimmen Modell, Leistung und Stückliste mit dem Angebot überein? |
| Vorbereitung | War der Prüfling geritzt, geschnitten oder anderweitig konditioniert? |
| Montage und Lage | Waren Wasserfallen und Übergänge repräsentativ? |
| Dauer und Unterbrechungen | Ist die vereinbarte Exposition vollständig dokumentiert? |
| Bewertung | Welche Kriterien galten für Werkstoffe und Funktionen? |
| Fotos | Lassen sich Vorher- und Nachherzustand vergleichen? |
Ein kurzer Pass-Schein ohne diese Verknüpfungen ist ein schwacher Nachweis. Vergleichen Sie Berichtsfotos, Zeichnungen und kritische Materialien mit der Produktionsakte. Der Leitfaden zur Fabrikprüfung hilft bei Vorbehandlung, Ofenprotokollen, Messgeräten und Kalibrierung.
9. Prozess fixieren und Serie kontrollieren
Ein qualifiziertes Muster schützt die Bestellung nicht, wenn die Serie anderes Pulver, geringere Schichtdicke, unbehandelte Halterungen oder minderwertige Schrauben nutzt. Fixieren Sie Stückliste und Prozessparameter einschließlich Vorbehandlung, Einbrennfenster und Schichtdickenbereich. Änderungen benötigen schriftliche Freigabe.
Bei der Vorversandprüfung vergleichen Sie die Serie mit Golden Sample und Unterlagen. Prüfen Sie Beschichtungsbild und Stichprobenstärke, Teilecodes von Verschraubung und Membran, Kantenabdeckung, Halterbewegung, Entwässerung und Verpackung. Ein improvisierter Salzwassersprühversuch an Fertigware ist kein ISO-9227-Test.
Auch Verpackung zählt: Reibende Metallteile können die Beschichtung während der Seefracht beschädigen. Trennen Sie Halterungen und Zubehör, vermeiden Sie eingeschlossene Feuchte und kontrollieren Sie Kartons nach Kondensationsereignissen.
RFQ-Text für Küsten-LED-Fluter
Der vollständige Küsten-LED-Fluter einschließlich Gehäuse, Optik, Halterung, Schrauben, Kabelverschraubung, Druckausgleich und Außensteckern muss das freigegebene Korrosionsschutzsystem verwenden. Einzureichen ist ein Bericht nach ISO 9227:2022, Verfahren [NSS/AASS/CASS], über [Dauer] Stunden mit genauer Musteridentität, Vorbereitung, Kammerparametern, Prüfintervallen und vereinbarten Annahmekriterien. Die Dauer darf nicht als entsprechende Zahl von Einsatzjahren dargestellt werden. Anzugeben sind Werkstoffgüten, Vorbehandlung, Schichtdickenbereich, Isolation unterschiedlicher Metalle und die Zuordnung zum angebotenen SKU. Änderungen bedürfen schriftlicher Freigabe.
Ergänzen Sie IP, IK, Überspannung, Photometrie, Umgebungstemperatur, Vibration und Sicherheitszertifizierung getrennt. Küstenbeständigkeit ist eine Systemeigenschaft, keine einzelne Stundenzahl.
Abschließende Einkaufskontrolle
Prüfen Sie vor Freigabe des Lieferanten:
- Standortbelastung und Wartung sind dokumentiert.
- Salzsprühnebelverfahren und Dauer sind festgelegt.
- Die vollständige Prüfbaugruppe entspricht dem Angebot.
- Kriterien decken Beschichtung, Hardware, Übergänge und Funktion ab.
- C5- oder CX-Angaben besitzen einen klaren Nachweisumfang.
- Serienwerkstoffe und Beschichtungsprozesse sind fixiert.
- Inspektion und Wartung sichern das Ergebnis nach Versand.
Die stärkste Küstenspezifikation verlangt nicht die größte Stundenzahl. Sie verbindet reale Umgebung, Werkstoffe, Baugruppendetails, kontrollierte Prüfnachweise und Serienkonformität.