Uma inspeção pré-embarque (PSI) deve confirmar que a produção corresponde ao produto aprovado e está pronta para viajar. Ele não pode substituir a validação de projeto ou testes de certificação, mas pode detectar erros de quantidade, substituições, defeitos de fabricação e embalagens fracas antes que as mercadorias saiam da fábrica.
Regra de escopo: definir lote, plano de amostragem, classes de defeitos e critérios de aceitação antes do término da produção. “Inspecionar a qualidade” não é uma instrução acionável.
Congelar o pacote de referência
Forneça ao inspetor o pedido de compra, especificações aprovadas, desenhos, arte da etiqueta, padrão de embalagem, registro de amostra dourada e aprovações de alterações. Liste componentes críticos e identificadores visíveis.
Se a definição do produto não for clara, o inspetor só poderá comparar as unidades entre si e não com o que foi adquirido.
Confirme o status e a quantidade do lote
Registre a quantidade de produção, quantidade embalada, unidades inacabadas e retrabalho. Amostras aleatórias devem ser selecionadas entre caixas, posições de paletes, datas de produção e variantes. Não permita que a fábrica apresente um grupo de amostras preparado.
Reconcilie unidades vendáveis, peças sobressalentes, acessórios e materiais impressos com o pedido.
Classifique defeitos por risco
Combine definições como:
- Crítico: potencial falha de segurança, legal ou de certificação;
- Principal: função, classificação, durabilidade ou capacidade de venda são afetadas materialmente;
- Menor: problema de fabricação que não afeta materialmente o uso.
O comprador deve selecionar o padrão de amostragem e os valores de AQL apropriados ao risco. A inadimplência de um inspetor genérico pode ser inadequada para produtos elétricos ou para uma primeira produção.
Execute verificações visuais e de construção
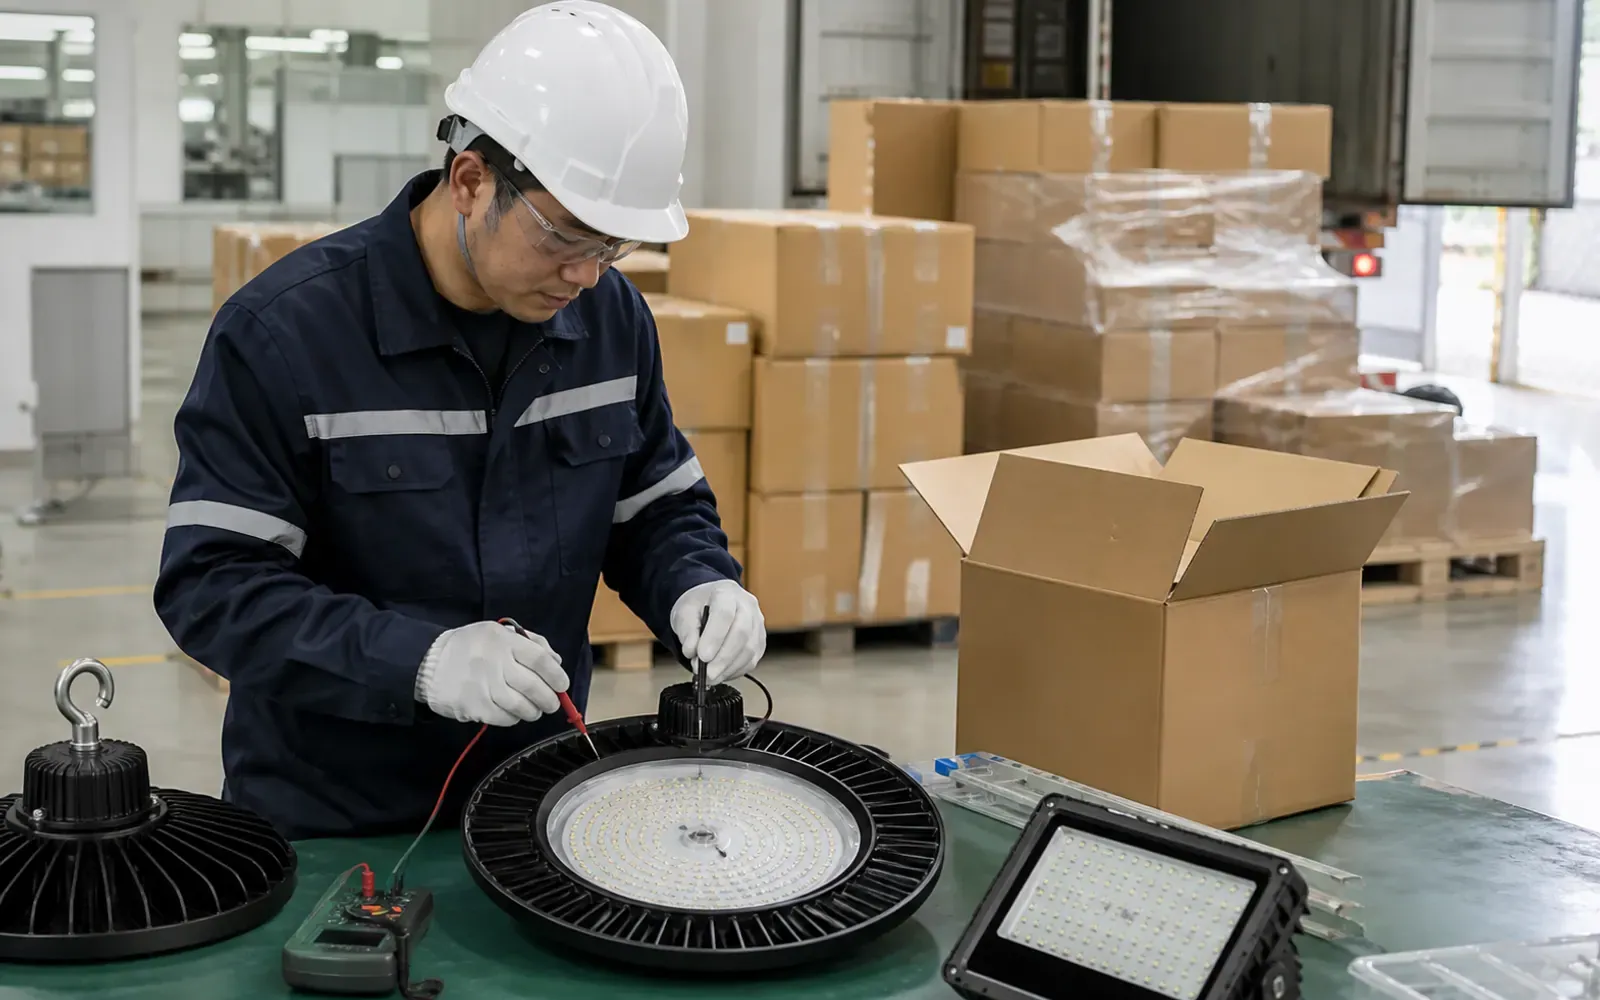
Inspecione o acabamento da carcaça, lentes, juntas, fixadores, prensa-cabos, conectores, suportes, cabos de segurança e etiquetas. Compare dimensões e peso com o desenho ou amostra aprovada. Abra uma quantidade de amostra definida onde autorizado e verifique a placa de LED, driver, SPD, fiação, conexão de aterramento e códigos ópticos.
Use o guia de auditoria de fábrica para estabelecer a confiança do processo antes de confiar em uma inspeção final.
Definir verificações funcionais e relacionadas à segurança
O plano de inspeção pode incluir potência de entrada, fator de potência, dimerização, resposta do sensor, triagem CCT, continuidade do aterramento e outros testes de produção de rotina apropriados ao projeto e ao mercado. O equipamento de teste deve ser adequado e estar calibrado.
Uma verificação pontual PSI não recria a certificação acreditada. A UL descreve recursos separados de segurança e desempenho para produtos de iluminação completos (serviços de iluminação UL). Trate os certificados e relatórios laboratoriais como documentos controlados e não como itens a serem improvisados no embarque.
Use verificações fotométricas de forma inteligente
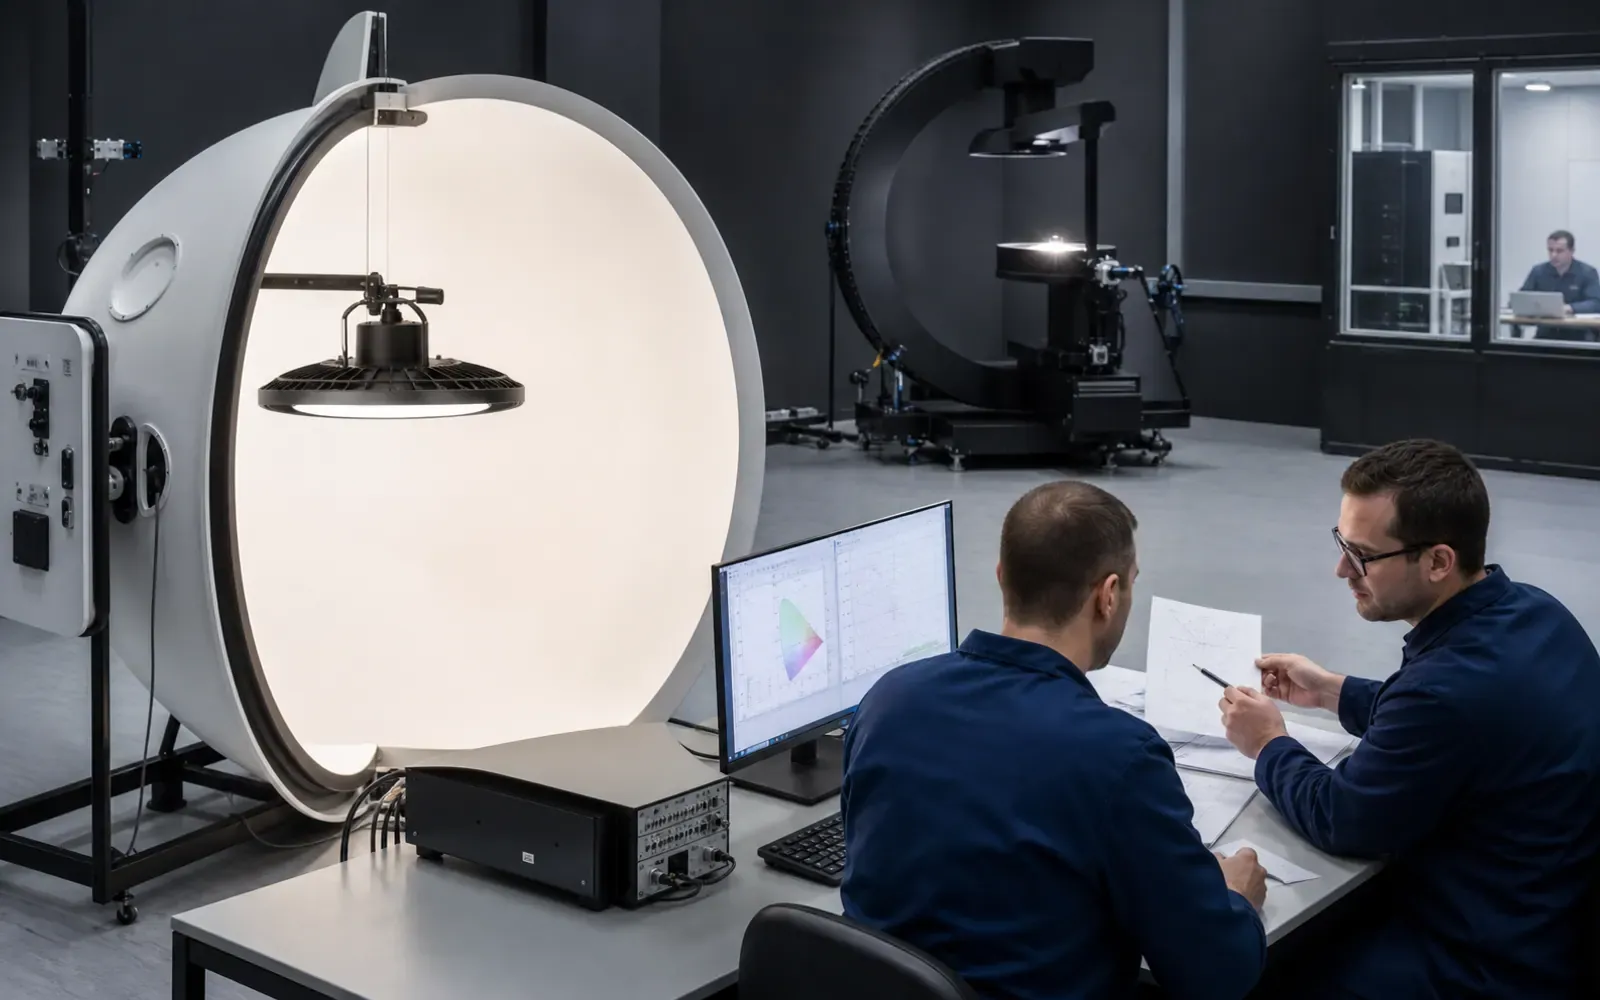
Medidores portáteis podem rastrear diferenças grosseiras, mas medições de esfera integradora ou goniofotômetro requerem equipamento controlado. Para pedidos de alto risco, retire amostras aleatórias lacradas da produção para verificação fotométrica independente. Compare-os com tolerâncias acordadas e não com valores de catálogo idealizados.
Confirme se os nomes de arquivo IES/LDT, rótulos ópticos e códigos de embalagem correspondem ao produto. A mistura de lentes de 60° e 90° pode passar em um simples teste de ativação e falhar no layout do projeto.
Inspecione a embalagem como um sistema
Verifique a retenção do produto, a proteção dos acessórios, o controle de umidade, a resistência da caixa, a legibilidade do código de barras, o padrão do palete, a proteção das bordas e a embalagem elástica. Pesar e medir caixas embaladas. Fotografe a sequência de abertura para que os danos no trânsito possam ser investigados posteriormente.
Para contêineres mistos, verifique o plano de carregamento, a colocação de itens pesados e a proteção contra bordas afiadas do palete. Confirme a secura do contêiner e o número do selo no carregamento, se esse serviço estiver no escopo.
Escreva um relatório de inspeção útil
O relatório deverá conter:
- identificação do lote e da amostra;
- método de amostragem e quantidades;
- instrumentos e status de calibração;
- resultados em relação a cada critério;
- fotografias de defeitos com escala e SKU;
- condição da caixa/palete;
- desvios não resolvidos;
- limpar o status de aprovação, retenção ou reprovação de acordo com a regra acordada.
Se o lote falhar, definir contenção e reinspeção. Não aceitar fotografias editadas como encerramento de falhas sistêmicas; exigir evidências de que todas as unidades afetadas foram avaliadas ou retrabalhadas.
Preservar a rastreabilidade após o lançamento
Guarde o relatório, amostra dourada, códigos de lote de produção, desvios aprovados e documentos de embarque. Certifique-se de que os produtos instalados possam ser rastreados até a remessa. Isto apoia a análise de garantia e ajuda a distinguir danos isolados de uma tendência de produção.
Combine os requisitos PSI com a lista de verificação de marca própria do OEM e a lista de verificação de RFQ de iluminação industrial. Juntos eles conectam o que foi solicitado, o que a fábrica aprovou e o que foi efetivamente enviado.