Una inspección previa al envío (PSI) debe confirmar que la producción coincide con el producto aprobado y está lista para viajar. No puede reemplazar la validación del diseño o las pruebas de certificación, pero puede detectar errores de cantidad, sustituciones, defectos de mano de obra y empaques débiles antes de que los productos salgan de fábrica.
Regla de alcance: definir el lote, plan de muestreo, clases de defectos y criterios de aceptación antes de finalizar la producción. “Inspeccionar la calidad” no es una instrucción procesable.
Congelar el paquete de referencia
Proporcione al inspector la orden de compra, las especificaciones aprobadas, los dibujos, el arte de la etiqueta, el estándar de embalaje, el registro de la muestra dorada y las aprobaciones de cambios. Enumere los componentes críticos y los identificadores visibles.
Si la definición del producto no es clara, el inspector sólo puede comparar unidades entre sí, no con lo que se compró.
Confirmar estado y cantidad del lote
Registre la cantidad de producción, cantidad empaquetada, unidades sin terminar y retrabajos. Se deben seleccionar muestras aleatorias entre cajas, posiciones de palés, fechas de producción y variantes. No permita que la fábrica presente un grupo de muestra preparado.
Conciliar unidades vendibles, repuestos, accesorios y materiales impresos con el pedido.
Clasificar defectos por riesgo
Acordar definiciones como:
- Crítico: posible fallo de seguridad, legal o de certificación;
- Principal: la función, clasificación, durabilidad o capacidad de venta se ven materialmente afectadas;
- Menor: problema de mano de obra que no afecta materialmente el uso.
El comprador debe seleccionar el estándar de muestreo y los valores AQL apropiados al riesgo. El valor predeterminado de un inspector genérico puede no ser adecuado para productos eléctricos o para una primera producción.
Ejecutar controles visuales y de construcción.
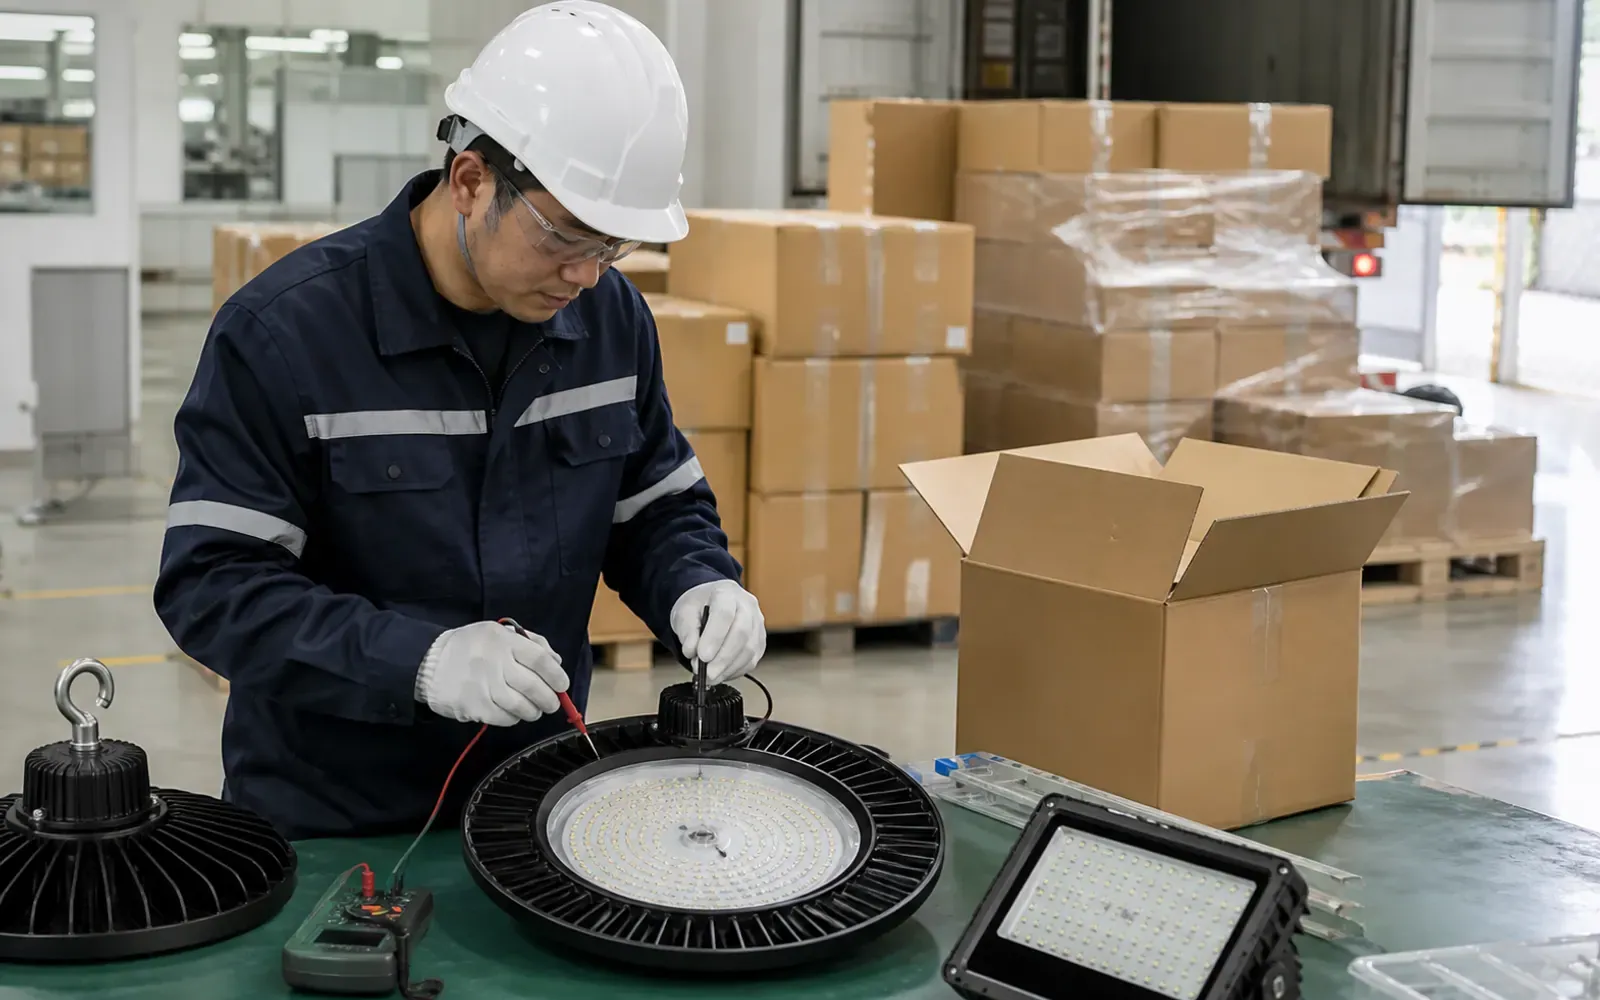
Inspeccione el acabado de la carcasa, lentes, juntas, sujetadores, prensaestopas, conectores, soportes, cables de seguridad y etiquetas. Compare las dimensiones y el peso con el dibujo o muestra aprobado. Abra una cantidad de muestra definida donde esté autorizado y verifique la placa LED, el controlador, el SPD, el cableado, la conexión a tierra y los códigos ópticos.
Utilice la guía de auditoría de fábrica para establecer la confianza del proceso antes de confiar en una inspección final.
Definir controles funcionales y relacionados con la seguridad.
El plan de inspección puede incluir potencia de entrada, factor de potencia, atenuación, respuesta del sensor, detección de CCT, continuidad de tierra y otras pruebas de producción de rutina apropiadas para el diseño y el mercado. El equipo de prueba debe ser adecuado y estar calibrado.
Una verificación aleatoria de PSI no recrea la certificación acreditada. UL describe capacidades separadas de seguridad y rendimiento para productos de iluminación completos (servicios de iluminación UL). Trate los certificados y los informes de laboratorio como documentos controlados, no como elementos que se improvisan durante el envío.
Utilice controles fotométricos de forma inteligente
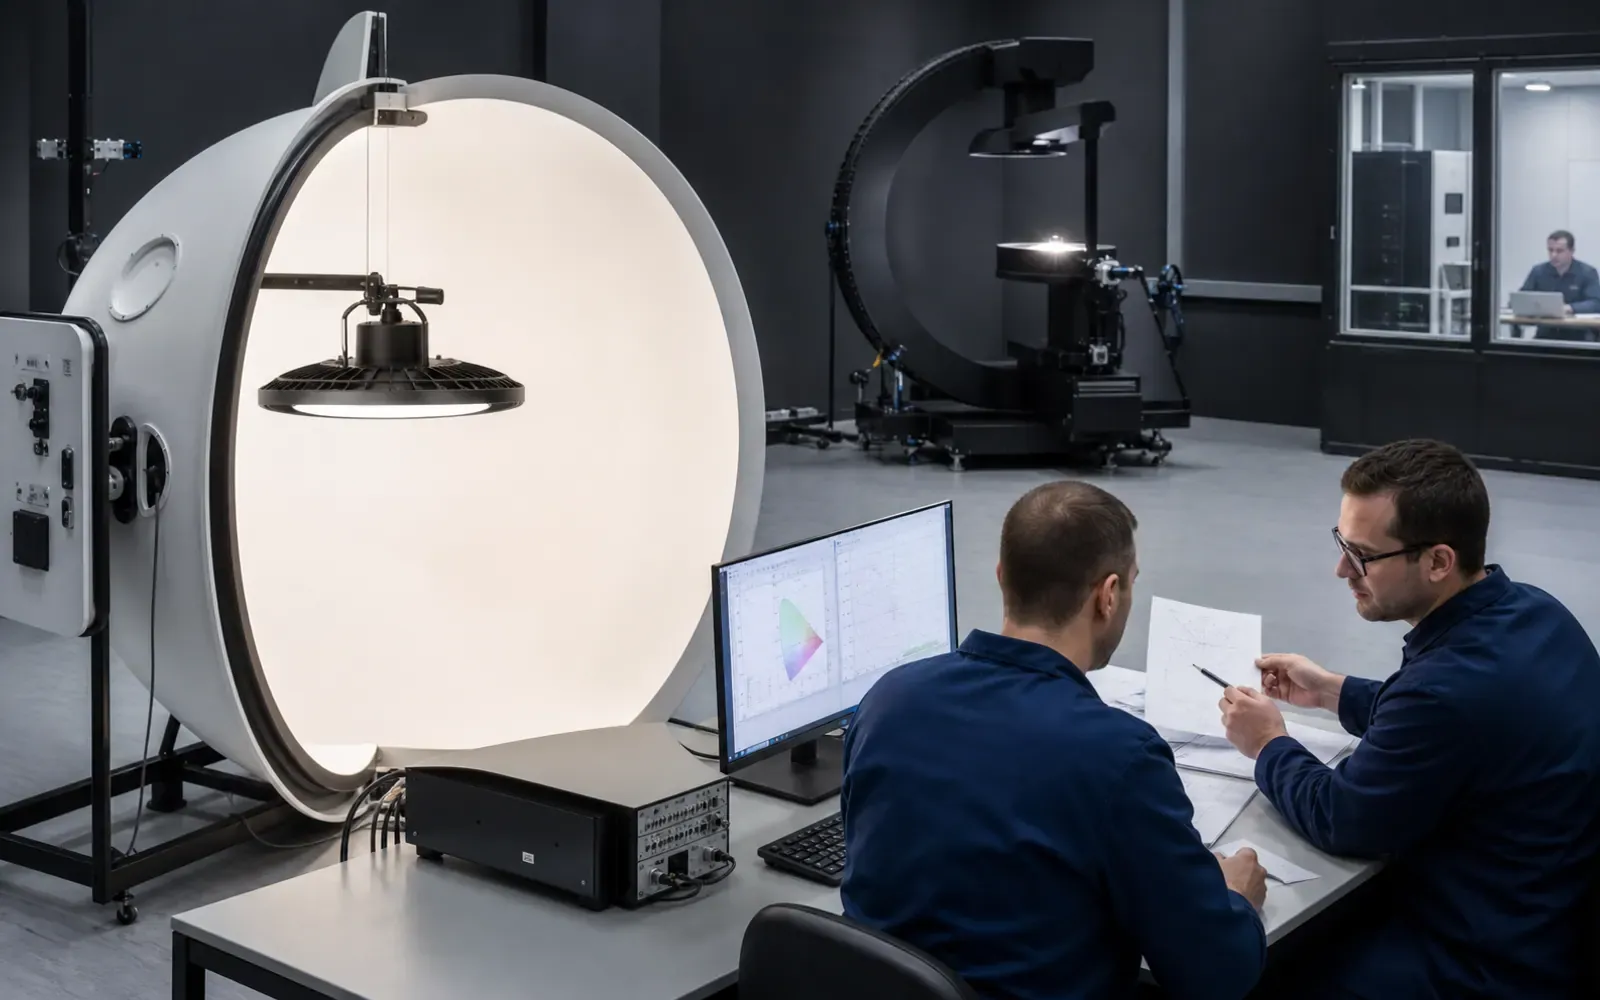
Los medidores portátiles pueden detectar diferencias importantes, pero las mediciones con esfera integradora o goniofotómetro requieren equipo controlado. Para pedidos de alto riesgo, tome muestras aleatorias selladas de producción para una verificación fotométrica independiente. Compárelos con tolerancias acordadas, no con valores de catálogo idealizados.
Confirme que los nombres de archivos IES/LDT, las etiquetas ópticas y los códigos de cartón se correspondan con el producto. La combinación de lentes de 60° y 90° puede pasar una simple prueba de encendido sin fallar en el diseño del proyecto.
Inspeccionar el embalaje como sistema
Verifique la sujeción del producto, la protección de los accesorios, el control de la humedad, la resistencia del cartón, la legibilidad del código de barras, el patrón de la paleta, la protección de los bordes y el envoltorio elástico. Pesar y medir cajas de cartón empaquetadas. Fotografíe la secuencia de apertura para que los daños del tránsito puedan investigarse más adelante.
Para contenedores mixtos, verifique el plan de carga, la ubicación de artículos pesados y la protección contra bordes afilados de los pallets. Confirme la sequedad del contenedor y el número de sello en el momento de la carga si ese servicio está dentro del alcance.
Escriba un informe de inspección útil
El informe debe contener:
- identificación de lotes y muestras;
- método de muestreo y cantidades;
- instrumentos y estado de calibración;
- resultados frente a cada criterio;
- fotografías de defectos con escala y SKU;
- condición del cartón/palé;
- desviaciones no resueltas;
- borrar el estado de aprobado, mantenido o suspendido según la regla acordada.
Si el lote falla, defina contención y reinspección. No aceptar fotografías editadas como cierre de fallas sistémicas; exigir evidencia de que todas las unidades afectadas fueron revisadas o reelaboradas.
Preservar la trazabilidad después del lanzamiento
Conserve el informe, la muestra de oro, los códigos de lote de producción, las desviaciones aprobadas y los documentos de envío. Asegúrese de que los productos instalados puedan rastrearse hasta el envío. Esto respalda el análisis de garantía y ayuda a distinguir daños aislados de una tendencia de producción.
Combine los requisitos de PSI con la lista de verificación de marcas privadas OEM y la lista de verificación de RFQ de iluminación industrial. Juntos conectan lo que se solicitó, lo que aprobó la fábrica y lo que realmente se envió.